English
 Français
 Español


Contenido
- 1 Cómo funciona la recompresión mecánica de vapor
- 2 Donde MVR cumple hoy
- 3 Cómo se ven los números
- 4 Límites de selección: dónde lucha MVR
- 5 MVR, TVR o multiefectos: una vista lado a lado
- 6 Integración de MVR en un plan de recuperación de calor para toda la planta
- 7 Conclusiones prácticas para ingenieros y compradores
Un evaporador que concentra 20.000 kg de agua por hora en servicio de efecto único consume aproximadamente 22.000 kg de vapor vivo cada hora de funcionamiento. Con costos típicos de vapor industrial de 30 a 50 dólares por tonelada, eso equivale a una factura de combustible de siete cifras en un solo año de operación. La recompresión mecánica de vapor (MVR) existe porque la mayor parte de ese dinero compra calor que se desperdicia: el vapor que se desprende del producto lleva el mismo calor latente que se acaba de comprar, y en un tren convencional se condensa contra agua de refrigeración y se ventila al exterior.
El veredicto breve para cualquiera que evalúe la tecnología: MVR recomprime ligeramente el vapor del proceso para que pueda condensarse en el lado de calentamiento del evaporador y hervir más líquido. Un kilovatio-hora de electricidad del compresor realiza el trabajo de evaporación de aproximadamente 10 a 25 kilovatios-hora de vapor, y la demanda de vapor vivo cae a una carga reducida de aproximadamente 0,02 a 0,05 kg por kg de agua evaporada. Para evaporadores cargados continuamente con una elevación manejable del punto de ebullición, es la ruta de evaporación de menor costo operativo disponible.
Cómo funciona la recompresión mecánica de vapor
El modelo mental más limpio es una bomba de calor de ciclo abierto. El vapor que sale de la superficie de ebullición del evaporador, generalmente vapor de agua, ingresa a un compresor en lugar de a un condensador. El compresor aumenta su presión desde casi la atmosférica hasta aproximadamente 1,2-1,5 bar absoluto, lo que eleva la temperatura de condensación de aproximadamente 95-100 °C a 105-112 °C. Esa modesta elevación es el truco: el vapor comprimido se condensa dentro del lado de calentamiento de la calandria, liberando su calor latente a través de una pequeña diferencia de temperatura para hervir más líquido, y el condensado sale como agua limpia y caliente. Más allá de las pérdidas de calor y el precalentamiento del producto, el circuito no necesita vapor vivo en funcionamiento constante; una pequeña fuente auxiliar cubre el arranque y el recorte de carga.
Tipos de compresores y elevación de temperatura
La selección del compresor sigue la elevación requerida. Los ventiladores centrífugos de una sola etapa manejan grandes volúmenes de vapor de la evaporación de agua con elevaciones de hasta aproximadamente 20-25 K, mientras que las máquinas de doble tornillo y las disposiciones de ventiladores de dos etapas amplían el rango para elevaciones más altas. La elevación que necesita no es una preferencia: equivale a la elevación del punto de ebullición del licor más la diferencia de temperatura necesaria para impulsar el calor a través de la superficie del evaporador, por lo que la química del proceso y el diseño de transferencia de calor lo configuran para usted.
Donde MVR cumple hoy
La tecnología se establece dondequiera que se deban evaporar continuamente grandes volúmenes de agua o disolvente y el vapor esté razonablemente limpio:
- Lácteos: concentración de leche, suero y permeado, uno de los primeros en adoptarlos a gran escala
- Alimentos y bebidas: jugos de frutas, jarabes de azúcar y caldos.
- Pulpa y papel: preconcentración de licor negro antes de la caldera de recuperación
- Químico y farmacéutico: recuperación de disolventes y corrientes de cabeza de destilación.
- Aguas residuales y vertido cero de líquidos: la concentración de salmuera por delante de los cristalizadores
- Desalinización: unidades mecánicas de compresión de vapor para pequeñas y medianas producciones de agua
Todavía se aplican límites prácticos. La mayoría de los sistemas comerciales mantienen las temperaturas de ebullición por debajo de aproximadamente 100-110 °C, porque los materiales del compresor y los sellos del eje se vuelven costosos más allá de ese rango, y los licores que contienen cloruro empujan las piezas húmedas hacia acero inoxidable 316L, grados dúplex o aleaciones superiores. La elevación del punto de ebullición del licor sigue siendo la razón más común por la que se rediseña un proyecto MVR propuesto.
Cómo se ven los números
Primero, la conclusión: cuando la energía de la red es confiable y el vapor es costoso, los proyectos MVR generalmente se amortizan en uno a tres años. Un evaporador de un solo efecto consume alrededor de 1,1 kg de vapor por cada kg de agua evaporada, e incluso un tren de cinco efectos todavía necesita aproximadamente 0,25 kg. Una unidad MVR reemplaza la mayor parte con 15-30 kWh de electricidad del compresor por tonelada de evaporación, dependiendo de la elevación. Frente al vapor a 30-50 dólares por tonelada y la energía a 0,08-0,12 dólares por kWh, el costo operativo por tonelada de agua evaporada cae de 30 dólares o más a aproximadamente 1,5-3,5 dólares. Para una planta de 10 toneladas por hora que funciona 8.000 horas al año, el ahorro frente a la operación de efecto único asciende a entre 2 y 3 millones de dólares al año.
La demanda de agua de refrigeración también cae drásticamente, porque el calor latente se recicla en lugar de rechazarse. Las compensaciones se encuentran en el lado del capital: un compresor con accionamiento y controles, un área de transferencia de calor más grande porque la diferencia de temperatura de accionamiento es pequeña y una infraestructura eléctrica dimensionada para una carga continua del motor. El compresor también es una única máquina rotativa en un circuito crítico, por lo que las piezas de repuesto, el monitoreo del estado y el personal de mantenimiento capacitado forman parte del presupuesto operativo desde el primer día.
Límites de selección: dónde lucha MVR
Antes de preseleccionar a MVR, realice estas comprobaciones en orden. Cada uno tiene proyectos reales descalificados:
- Elevación del punto de ebullición. El compresor debe superar el BPE del licor más la diferencia de temperatura de transferencia de calor. Una vez que el BPE supera los 15-20 K, los ventiladores de baja elevación se apagan y la elección se reduce a compresores de tornillo, recompresión térmica de vapor o diseños multiefecto.
- Comportamiento sucio. Pequeñas diferencias de temperatura y grandes superficies no dejan margen para que los tubos se ensucien. Una capa de sarro que apenas molestaría a una calandria calentada con vapor puede colapsar el equilibrio térmico de un MVR, por lo que la limpieza en el lugar debe ser parte del diseño.
- Perfil de carga. MVR obtiene sus ahorros con un funcionamiento estable y continuo. Los ciclos de lotes frecuentes, las amplias paradas y las paradas prolongadas erosionan rápidamente la economía.
- Corrosión y materiales. El arrastre de sales y ácidos al vapor y al condensado decide la vida útil del equipo; La selección de materiales y la gestión de purgas necesitan atención de ingeniería.
- Servicio de compresores. Los límites de vibración, los sistemas de sellado y la disponibilidad de rotores de repuesto deben diseñarse y no improvisarse después de la primera falla.
MVR, TVR o multiefectos: una vista lado a lado
MVR es una de las tres rutas establecidas para reutilizar el vapor de evaporación. La recompresión térmica de vapor (TVR) utiliza un eyector de chorro de vapor como compresor, intercambiando vapor motriz por vapor arrastrado. La evaporación multiefecto (MEE) hace caer el vapor en cascada a través de etapas sucesivas a presiones decrecientes. La respuesta correcta depende menos de la moda que de tres números: el precio del vapor, el precio de la energía y el comportamiento de ebullición del licor.
| Aspecto | MVR | TVR (eyector de vapor) | Multiefecto (MEE) |
|---|---|---|---|
| Energía impulsora | Electricidad mediante compresor mecánico. | Vapor motriz mediante eyector | Vapor vivo en el primer efecto. |
| Demanda de vapor por kg evaporado | 0,02-0,05 kg, solo recorte | 0,3-0,6 kg, dependiendo de la proporción | Aproximadamente 1,1 kg de efecto único, una caída aproximada del 15 % por efecto añadido |
| Reutilización del calor latente | COP muy alto y efectivo de 10-25 | moderado | moderado, improves with effect count |
| Elevación de temperatura | 10-40 K, compresor limitado | Fijado por eyector y presión de vapor motriz. | Distribuido entre efectos |
| Mejor ajuste | Servicio continuo, BPE bajo, vapor costoso, energía confiable | moderado-pressure steam already on site | Vapor barato, energía poco confiable, campañas por lotes |
En la práctica, las rutas también se combinan. Una configuración común calienta el primer efecto con vapor vivo o un eyector TVR y ejecuta los efectos finales en MVR, de modo que el compresor solo maneja el vapor más limpio y con menor BPE del tren.
Integración de MVR en un plan de recuperación de calor para toda la planta
MVR resuelve el lado del vapor del problema energético, pero ningún evaporador funciona solo. Una planta MVR todavía cuenta con una sala de calderas, secadores, hornos, oxidadores térmicos u hornos de proceso que descargan gases de combustión calientes las 24 horas del día. Ese gas no se puede recomprimir; su calor tiene que ser capturado con equipos de superficie.
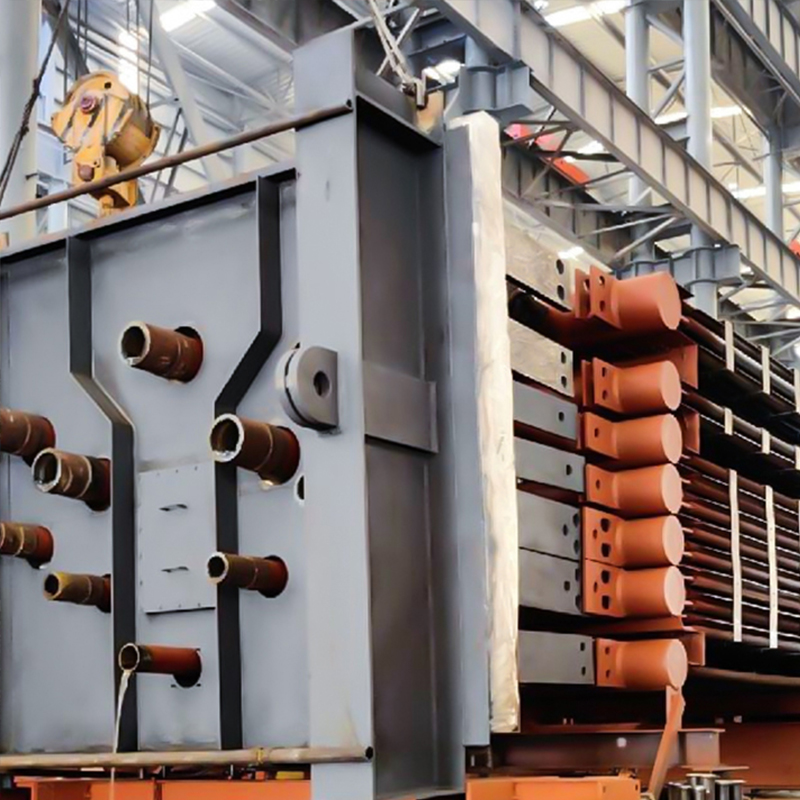 Caldera de calor residual industrial para recuperación de vapor de gases de combustión La recuperación de vapor de los gases de escape calientes del proceso complementa las plantas MVR, que todavía hacen funcionar calderas, secadores y hornos las 24 horas del día. Con capacidades de gases de combustión de hasta 320.000 Nm³/h y tasas de evaporación de 3,8-54,5 t/h, convierte el calor residual continuo en vapor utilizable de la planta. Ver producto →
Cuando los gases de escape transportan suficiente energía utilizable, una caldera de calor residual industrial la convierte en vapor para el resto de la planta, y nuestra guía para Cómo funciona una caldera de calor residual industrial Cubre los principios operativos en detalle. Cuando la prioridad es reducir la temperatura de la chimenea y aumentar la eficiencia de la caldera, un economizador dedicado del lado del gas recupera los últimos grados utilizables de los gases de combustión antes de que lleguen a la chimenea.
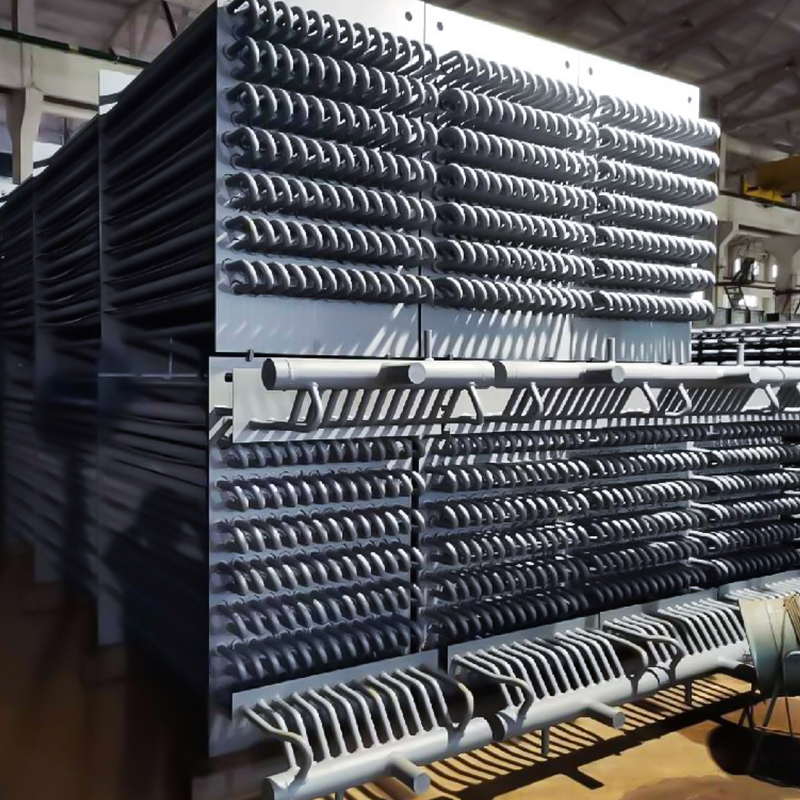 Economizador para recuperación de calor de gases de combustión de equipos de proceso Cuando la prioridad es reducir la temperatura de la chimenea y aumentar la eficiencia de la caldera, un economizador del lado del gas captura los últimos grados utilizables antes de que el escape llegue a la chimenea. Construido para refinerías corrosivas y gases de combustión químicos a 250-400°C, precalienta el agua de alimentación con una construcción sellada y monitoreada. Ver producto →
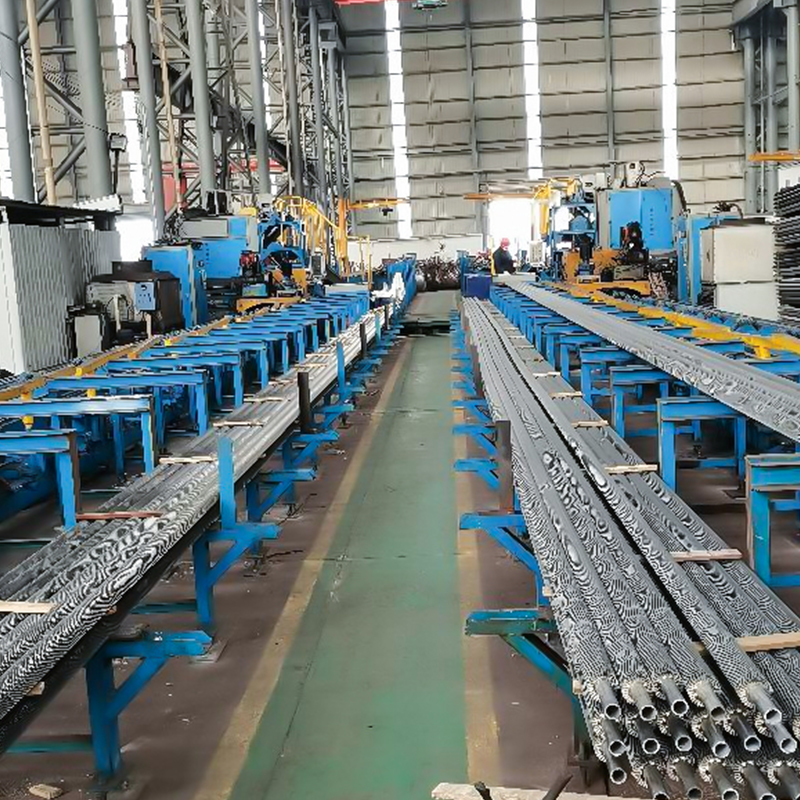
El rendimiento del lado del gas depende en última instancia de la superficie del tubo. Las superficies extendidas recuperan más calor del mismo volumen de gases de combustión, y los tubos con aletas tipo H en particular resisten la contaminación gracias a sus carriles de gas rectos y alineados. Nuestra visión general de Tipos de tubos con aletas, materiales y ganancias de eficiencia. explica las compensaciones que los ingenieros consideran al especificarlas.
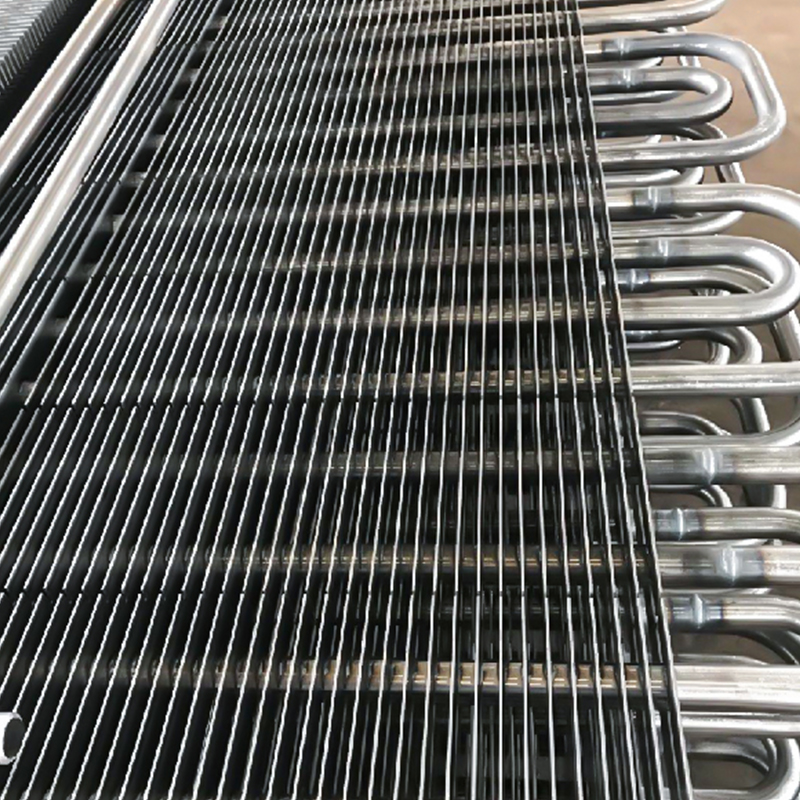 Tubo con aletas tipo H para intercambiadores de calor de gases de combustión cargados de polvo El rendimiento del lado del gas depende en gran medida de las superficies de los tubos. Los tubos con aletas tipo H aumentan el área de calentamiento entre 1,5 y 2 veces en comparación con las aletas en espiral, mientras que los conductos de gas rectos y paralelos resisten la suciedad y la obstrucción, lo que los hace muy adecuados para la recuperación del calor residual de los gases de escape polvorientos. Ver producto →
Tratar el circuito MVR y el lado del gas como un diseño integrado evita el error clásico de optimizar el evaporador mientras la caldera de la caldera situada aguas arriba sigue funcionando caliente.
Conclusiones prácticas para ingenieros y compradores
La secuencia de decisión que recomendamos es corta. Cuantifica tus precios de vapor y electricidad por unidad de evaporación. Mida la elevación del punto de ebullición del licor real, no de una muestra de laboratorio diluida. Confirme que el perfil de carga sea realmente continuo. Luego, diseñe el lado del gas en el mismo proyecto, recuperando el calor de la chimenea y del escape con economizadores y calderas de calor residual junto con el circuito MVR, en lugar de hacerlo como una ocurrencia tardía.
Para los compradores que especifican el equipo de recuperación de calor circundante, la calidad de fabricación decide si los ahorros calculados sobreviven a la primera revisión. Piezas a presión construidas según los requisitos de ASME, líneas de soldadura automatizadas respaldadas por imágenes de rayos X en tiempo real y una capacidad anual superior a 20 000 toneladas para grandes proyectos EPC son los estándares con los que trabajamos en Wuxi Jinker Power Equipment, porque un sistema de recuperación de calor es tan confiable como las soldaduras que lo mantienen unido. Haga que el lado del proceso y el lado del gas funcionen como uno solo, y el evaporador que alguna vez quemó una tonelada de vapor por tonelada de agua funcionará en gran medida con el calor que ya posee.