English
 Français
 Español


Contenido
- 1 Por qué las unidades de captura de carbono son primero sistemas térmicos
- 2 Enfriamiento de gases de combustión y recuperación de calor
- 3 Suministro de vapor para regeneración: funciones de HRSG y calderas de calor residual
- 4 Selección de componentes: tubos con aletas, materiales y limpieza
- 5 Verificaciones de riesgos de adquisiciones e ingeniería
Una unidad de carbón de 250 MW con captura de poscombustión puede enviar entre 1,2 y 1,6 millones de toneladas de gases de combustión a través de su absorbente cada año. El absorbente en sí no suele ser el elemento limitante. Los problemas más difíciles son térmicos: enfriar los gases de combustión de 140 °C a aproximadamente 45 °C, suministrar de 100 a 150 toneladas por hora de vapor a baja presión al hervidor y mantener las superficies de intercambio de calor limpias y resistentes a la corrosión durante una campaña de 20 años.
Es por eso que las unidades de captura de carbono deben especificarse como sistemas integrados de recuperación de calor, no como una columna independiente más un paquete de solvente. El equipo que maneja el enfriamiento de los gases de combustión, el calentamiento del condensado y la generación de vapor del rehervidor determina si la planta de captura cumple con su objetivo de penalización energética o consume silenciosamente más vapor del que prometía el diseño. Este artículo explica dónde se ubican esas funciones térmicas, qué componentes las llevan a cabo y qué verificar antes de emitir una orden de compra.
Por qué las unidades de captura de carbono son primero sistemas térmicos
La mayoría de las unidades de captura de carbono en funcionamiento utilizan disolventes de amina acuosos. El paso de regeneración es la mayor carga de calor continua. Dependiendo de la formulación del disolvente, la carga de CO2 y la presión del extractor, el hervidor consume aproximadamente entre 2,8 y 3,6 GJ por tonelada de CO2 capturada. Para una planta de captura de 1 millón de toneladas por año, eso se traduce en 100 a 150 toneladas por hora de vapor saturado, generalmente de 0,3 a 0,5 MPa. Si el vapor proviene de un ciclo de turbina existente, reduce la producción neta de energía; si proviene de una caldera auxiliar suma coste de combustible y emisiones.
Tres tareas térmicas dominan el equilibrio de la planta:
- Enfriamiento de los gases de combustión y eliminación de agua antes del absorbente, generalmente desde 120–160 °C hasta 40–50 °C.
- Suministro de vapor al rehervidor a presión y temperatura estables, con bajo riesgo de arrastre.
- Intercambio de calor con disolventes pobres/ricos y enfriamiento del producto con CO2, que influyen en la degradación del disolvente y la energía de compresión.
Cada tarea tiene una respuesta de equipo diferente. El hilo común es que los intercambiadores de calor de superficie extendida y las calderas de recuperación de calor residual pueden recuperar energía que de otro modo sería rechazada al agua de refrigeración o a la chimenea. Esa recuperación compensa directamente la demanda de vapor de la planta de captura.
Enfriamiento de gases de combustión y recuperación de calor
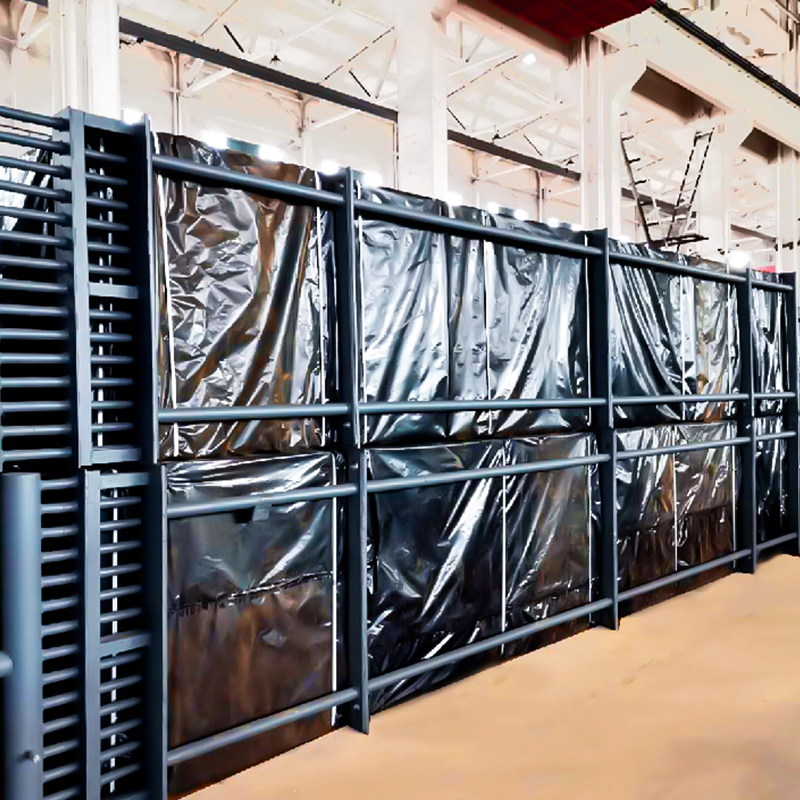 Economizador para gases de combustión de cola de caldera Temperatura de los gases de combustión de entrada | 120-200°C | | Temperatura de salida de gases de combustión | 100-150°C | | Temperatura del agua de alimentación de entrada | 80-120°C | | Temperatura del agua de alimentación de salida | 150-20... Ver producto →
En la entrada de una unidad de captura, el gas de combustión está demasiado caliente y demasiado húmedo para la mayoría de los absorbentes de amina. El enfriamiento directo con agua es sencillo, pero consume agua tratada y envía el calor recuperado a la atmósfera. Un intercambiador de calor indirecto recupera el calor sensible mientras enfría el gas hacia la ventana del absorbente. El calor recuperado puede precalentar el agua de alimentación de la caldera, el agua de retorno de la calefacción urbana o el aire de combustión.
Para las unidades alimentadas con carbón y biomasa, la sección de enfriamiento de gases de combustión a menudo parece un economizador de baja temperatura. El desafío del diseño no es el coeficiente de transferencia de calor; es el punto de rocío ácido. Cuando la pared del tubo cae por debajo del punto de rocío del ácido sulfúrico, se forma condensación y comienza la corrosión. La solución práctica es mantener la temperatura del metal por encima del punto de rocío durante el funcionamiento normal, o especificar materiales resistentes a la corrosión como acero ND, Corten o acero inoxidable donde el trabajo no puede evitar la condensación.
Un economizador de gases de combustión de cola es una opción común porque puede integrarse aguas abajo del precalentador de aire existente, utilizando el calor capturado para elevar la temperatura del agua de alimentación o para generar vapor a baja presión. La misma unidad puede reducir la carga de refrigeración en el enfriador de contacto directo, lo que reduce el consumo de agua y la dosificación de productos químicos. En una modernización de captura, esta suele ser la forma más económica de recuperar parte de la penalización energética.
Suministro de vapor para regeneración: funciones de HRSG y calderas de calor residual
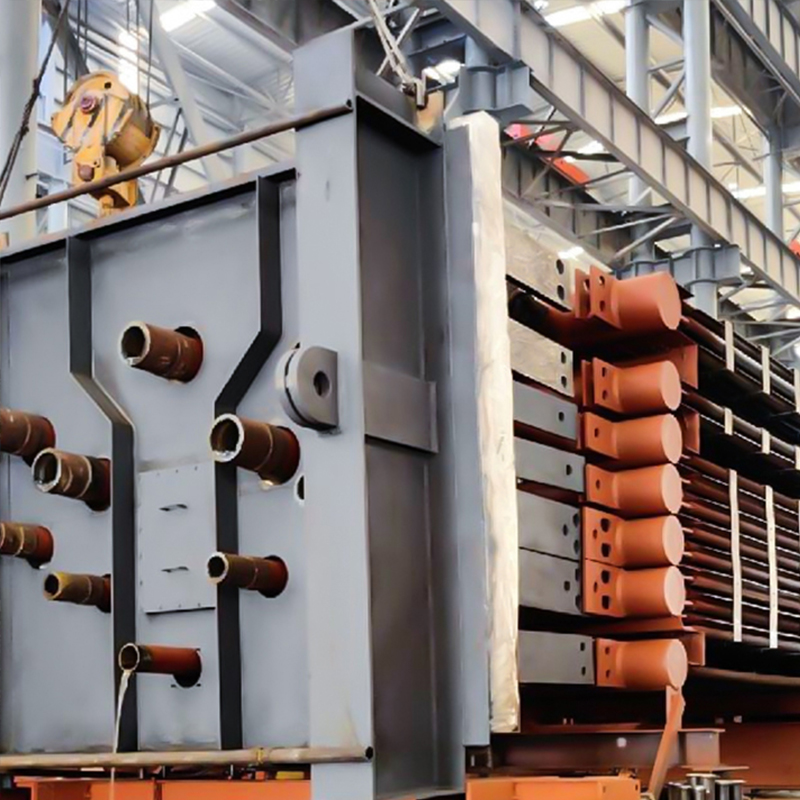 Caldera de calor residual industrial Volumen de gases de combustión |320.000 Nm³/h| | Temperatura de los gases de combustión de entrada |450°C| | Temperatura de salida de humos |100°C| | Tasa de evaporación de vapor |3,8-54,5 t/h| | Presión de vapor |0.... Ver producto →
Las unidades de captura de carbono necesitan vapor y lo necesitan de manera confiable en el hervidor. En las centrales de ciclo combinado, el generador de vapor con recuperación de calor (HRSG) puede suministrar vapor de extracción desde una etapa de presión intermedia. En sitios industriales, una caldera de calor residual puede recuperar el calor de los gases de escape del horno, los gases de escape del proceso o los gases de escape de la turbina de gas para producir el vapor requerido. La pregunta clave de selección es si la fuente de vapor puede seguir el perfil de carga de la planta de captura sin alterar el proceso anfitrión.
Una caldera de calor residual diseñada para servicio de captura debe manejar dos modos de funcionamiento: operación de captura normal y derivación de captura. Durante el bypass, la caldera puede experimentar temperaturas de gases de combustión más altas o diferentes caudales. El sistema de control, el tamaño del tambor y las superficies del sobrecalentador o evaporador deben tolerar ambos. Si el hervidor requiere vapor saturado, se debe especificar que la caldera tenga un espacio de vapor y una eficiencia del separador adecuados para evitar el arrastre, que puede contaminar el solvente y dañar el decapante.
Cuando la planta anfitriona ya tiene un HRSG, la unidad de captura puede utilizar vapor a baja presión del tambor de baja presión o una extracción. Esto suele ser más barato que una caldera nueva, pero no es gratis: el vapor ya ha pasado por una etapa de turbina, por lo que su uso para la regeneración reduce la producción de electricidad. Una caldera de calor residual dedicada a veces puede recuperar calor de una corriente que de otro modo se ventilaría, convirtiendo una corriente residual en función de rehervidor.
Selección de componentes: tubos con aletas, materiales y limpieza
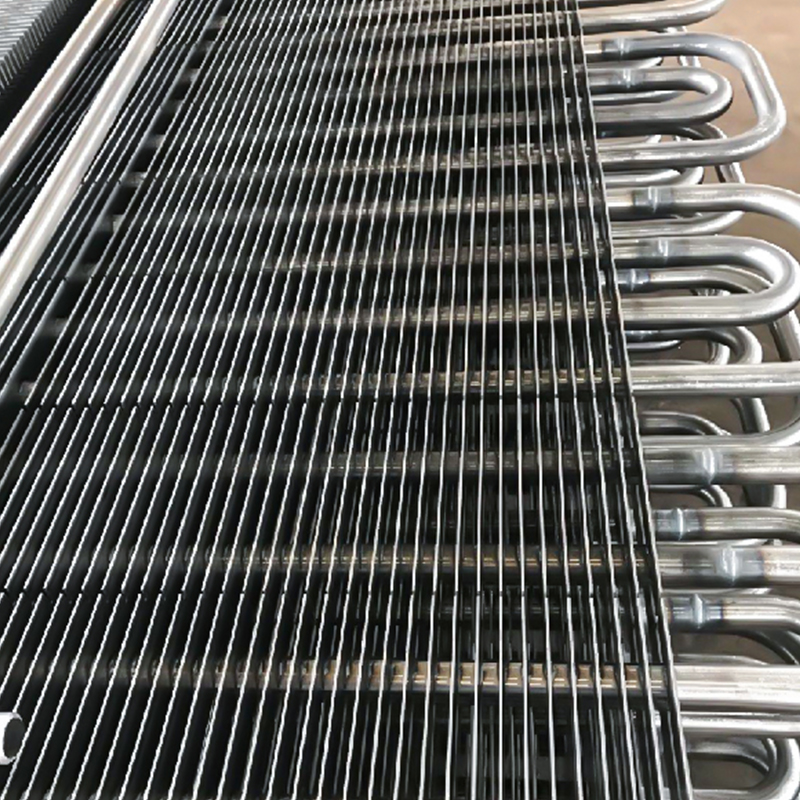 Tubo con aletas tipo H Tubo OD 25-65 mm Espesor de la pared del tubo ≥3 mm Dimensiones de la aleta 70 mm × 70 mm, 75 mm × 75 mm, 95 mm × 89 mm, etc. Espesor de la aleta 0,3-0,4 mm Paso de la aleta 3-10 mm Material: acero al carbono, acero inoxidable... Ver producto →
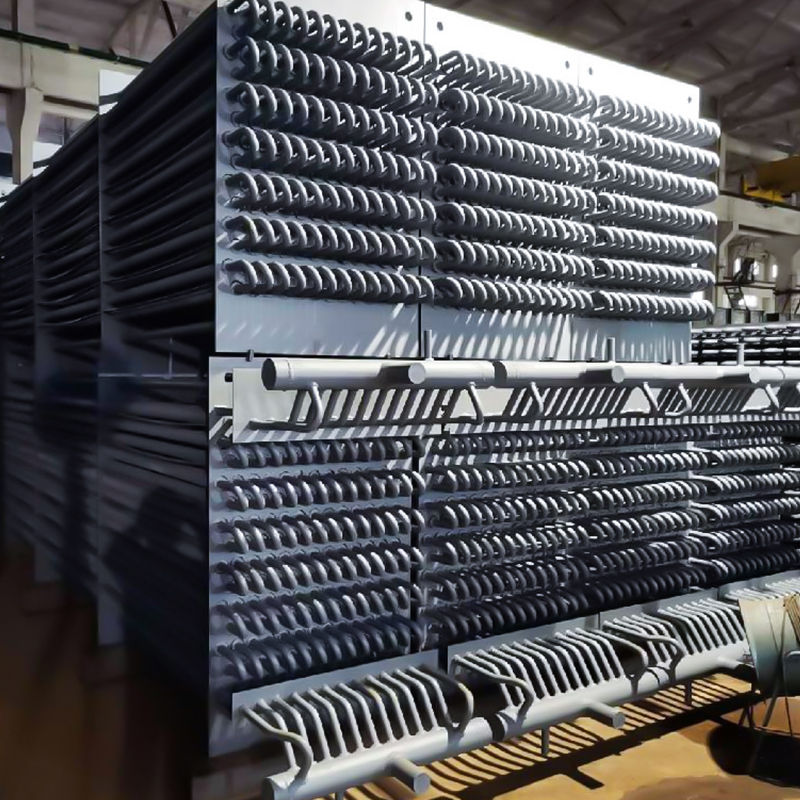
Dentro del enfriador de gases de combustión, el economizador y el precalentador de agua de alimentación del rehervidor de la unidad de captura, la superficie del tubo hace el trabajo. Las superficies extendidas aumentan el área del lado del gas sin aumentar la envolvente de presión. La elección entre tubos con aletas tipo H, tubos con aletas en espiral y tubos lisos afecta la transferencia de calor, la contaminación y la estrategia de limpieza.
| Parámetro | tubo con aletas tipo H | Tubo con aletas en espiral | tubo liso |
|---|---|---|---|
| Área de transferencia de calor por unidad de longitud | Moderado a alto | Alto | Bajo |
| Resistencia al ensuciamiento en gases cargados de cenizas | Bueno; Los canales abiertos resisten el puente. | Moderado; los huecos de las aletas pueden taparse | Bueno pero de gran tamaño |
| Método de limpieza | Sopladores de hollín, lavado con agua. | Sopladores de hollín, lavado cuidadoso con agua. | Sopladores de hollín, limpieza mecánica. |
| Ajuste típico en la unidad de captura | Enfriador de gases de combustión, economizador | Gas limpio o servicio de baja contaminación | Alto-temperature or abrasive duty |
La selección de materiales sigue la misma lógica. El acero al carbono es aceptable por encima del punto de rocío ácido. Para temperaturas de metal más bajas, considere grados resistentes a la corrosión o una capa protectora. La unión del tubo al cabezal es una soldadura crítica: debe ser hermética bajo ciclo térmico, porque incluso una pequeña fuga puede contaminar el circuito de solvente o crear un punto frío que acelera la corrosión.
El acceso a la suciedad y la limpieza debe decidirse en la fase de diseño. Una unidad de captura que parece eficiente en un balance de calor y masa puede perder entre un 10% y un 15% de su rendimiento de transferencia de calor en unos pocos meses si se bloquean los carriles de soplado de hollín o si el paso del tubo es demasiado estrecho para la carga de ceniza esperada. Los tubos con aletas tipo H se eligen a menudo para gases de combustión derivados del carbón porque sus canales rectos son más fáciles de limpiar que las densas aletas en espiral.
Verificaciones de riesgos de adquisiciones e ingeniería
Los intercambiadores de calor y las calderas de calor residual de una unidad de captura de carbono son piezas de presión. Deben diseñarse, soldarse, inspeccionarse y documentarse según un código reconocido. En la mayoría de los proyectos internacionales, se aplica la Sección I o la Sección VIII del Código ASME para calderas y recipientes a presión, según el componente y la jurisdicción. ISO 9001 e ISO 3834-2 proporcionan el marco de gestión de calidad y fabricación de soldadura. Para obtener una lista de verificación práctica del cumplimiento de las piezas de presión, consulte este Guía de cumplimiento de piezas de presión ASME para ingenieros .
Antes de adjudicar un contrato, haga tres preguntas:
- ¿Puede el proveedor realizar la clasificación térmica y el diseño mecánico juntos, o está pasando una hoja de datos a un fabricante? Las unidades de captura suelen tener espacios reducidos y condiciones variables de los gases de combustión. Un proveedor que pueda realizar comprobaciones de entrada de calor y convertir dibujos de proyecto en dibujos de fabricación reduce el riesgo de interfaz.
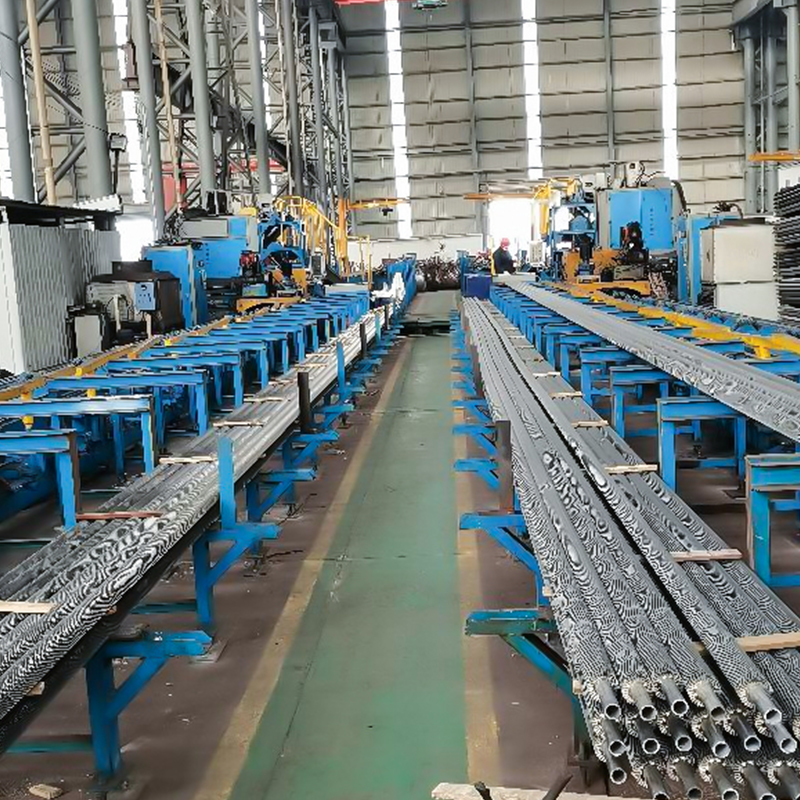
- ¿Cuál es el plan de soldadura e inspección? Las líneas de soldadura automatizadas más las imágenes radiográficas o de rayos X en tiempo real no son detalles de marketing; determinan si las soldaduras del tubo al cabezal pasan una prueba de fuga de helio y sobreviven al ciclo térmico.
- ¿Cuál es la evidencia de entrega y capacidad? Los grandes proyectos EPC necesitan visibilidad del tonelaje. Un fabricante con una producción anual superior a 20.000 toneladas y experiencia en la industria energética, petroquímica y pesada normalmente puede absorber los cambios de cronograma mejor que un taller pequeño.
También ayuda revisar los antecedentes en ingeniería y la experiencia en exportación del fabricante antes de la aclaración técnica de la oferta. Para proyectos en múltiples jurisdicciones, los paquetes de documentación, la trazabilidad de materiales y la coordinación de inspecciones de terceros son tan importantes como el diseño térmico. Es más probable que un proveedor que haya realizado entregas en más de 50 países ya cuente con procedimientos para esos requisitos. puedes revisar La experiencia en ingeniería y fabricación del fabricante. como parte del proceso de precalificación.
Las unidades de captura de carbono tienen éxito o fracasan en la integración del calor. El absorbente y el solvente reciben la mayor parte de la atención, pero el enfriador de gases de combustión, el economizador, la caldera de calor residual y las superficies de los tubos con aletas deciden cuánto vapor realmente necesita el rehervidor y qué parte de la penalización energética de la planta se puede recuperar. Comience la especificación térmica temprano, mantenga visibles el punto de rocío ácido y los márgenes de incrustación en el diseño, y elija proveedores de piezas de presión que puedan demostrar el cumplimiento del código, la calidad de la soldadura y la capacidad para entregas de EPC de gran tamaño. Bien hecho, el equipo de recuperación de calor no es un complemento de la unidad de captura; es la parte que hace económicamente sustentable la unidad de captura.