English
 Français
 Español


Contenido
Transferencia de calor industrial
En una caldera de gas de 120 t/h, los gases de combustión que salen del economizador se encuentran cerca de 145 C. Si se evita ese economizador, la misma chimenea funcionará a aproximadamente 260 C. Cerrar esa brecha de 115 K equivale aproximadamente al cinco por ciento de la factura de combustible, cada hora que funciona la planta.
Esa brecha es de lo que realmente se trata el trabajo de transferencia de calor industrial. Rara vez se trata de aleaciones exóticas o de nueva termodinámica; es una cuestión de área de superficie, velocidad del gas, margen de contaminación y dónde se asienta el metal dentro del conducto. Si consigues esos cuatro correctamente, un diseño sencillo superará a uno elegante que se conecta completamente en seis semanas.
Las secciones siguientes cubren los mecanismos, el hardware, los pasos de selección y los números que deciden si un proyecto se aprueba o se archiva.
Lo que realmente cubre la transferencia de calor industrial
Transferencia de calor industrial is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definición: la transferencia de calor industrial es el diseño de superficies y rutas de flujo que mueven el calor del gas de combustión, el escape del proceso o el vapor a un fluido útil, lo suficientemente rápido para pagar el equipo y con la suficiente suavidad para mantener la pared del tubo por encima de su límite de corrosión.
Tres mecanismos comparten el deber. La radiación domina por encima de aproximadamente 800 C, que es territorio de hornos. La conducción a través de la pared del tubo casi nunca es el cuello de botella, porque una pared de acero al carbono de 3 mm a 400 C añade una resistencia insignificante. La convección en el lado del gas causa el daño.
Los gases de combustión limpios a una velocidad de 10 a 15 m/s dan un coeficiente de película de aproximadamente 30 a 60 W/m2K. El lado de agua o vapor del mismo tubo circula por encima de 1000 W/m2K. Dado que las resistencias se suman en serie, el lado del gas posee alrededor del 90 por ciento del problema, y cada decisión de diseño aguas abajo se deriva de ese único hecho.
1% Ahorro aproximado de combustible por cada 20 K de caída en la temperatura de la chimenea.
4-8x Superficie externa agregada por aletas tipo H o espirales.
18-30 Meses de recuperación simple y típica de la modernización de un economizador.
La consecuencia práctica es simple. Agregue área en el lado del gas, mantenga la velocidad del gas lo suficientemente alta para fregar las aletas pero lo suficientemente baja para evitar la erosión y acepte que la pared del tubo se acerque a la temperatura del agua. Todo lo demás es detalle.
Las superficies que deciden su tasa de transferencia de calor
La superficie del lado del gas es donde se gana o se pierde un diseño de recuperación de calor, por lo que los tubos con aletas, los bancos de economizadores y los módulos HRSG se juzgan según los mismos tres números: densidad de la superficie, velocidad del gas y tolerancia a la incrustación.
| Elemento | Deber típico | Salida del lado del gas | Riesgo dominante |
| Banco de tubos desnudos | Pequeño economizador o precalentador de aire. | 180 a 220 ºC | Baja densidad superficial, gran huella |
| tubo con aletas tipo H | Economizador de gases de combustión que contienen cenizas. | 150 a 190 ºC | Puente de ceniza entre pares de aletas. |
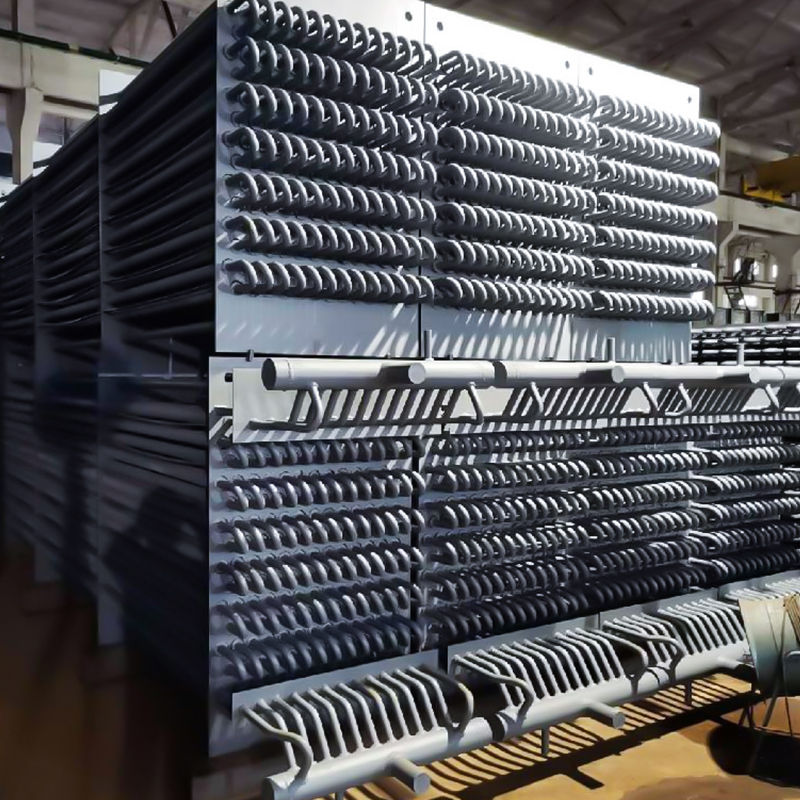
| Tubo con aletas en espiral | Economizador de gas limpio, evaporador HRSG | 120 a 160 ºC | Corrosión de raíz de aleta cerca del punto de rocío |
| módulo HRSG | Escape de ciclo combinado | Pila de 80 a 100 C | Estrés térmico en el atemperador y el tambor. |
Las aletas tipo H están soldadas en pares con un carril de gas recto entre ellas, razón por la cual sobreviven al carbón y a las cenizas de biomasa que taparían un denso banco en espiral. Las aletas en espiral brindan más área por metro y mejor rendimiento con gas limpio, pero son más difíciles de limpiar y mucho menos tolerantes con los puntos fríos.
El detalle que más se pasa por alto es la eficiencia de las aletas. Las aletas largas y delgadas a alta temperatura se conducen mal a lo largo de su longitud, por lo que el área efectiva es menor que el área geométrica. Si una hoja de datos cita un área sin una cifra de eficiencia de aletas, solicítela antes de comparar precios. Una nota separada sobre Cómo los tubos con aletas aumentan la eficiencia de la transferencia de calor recorre el cálculo de la superficie con más detalle.
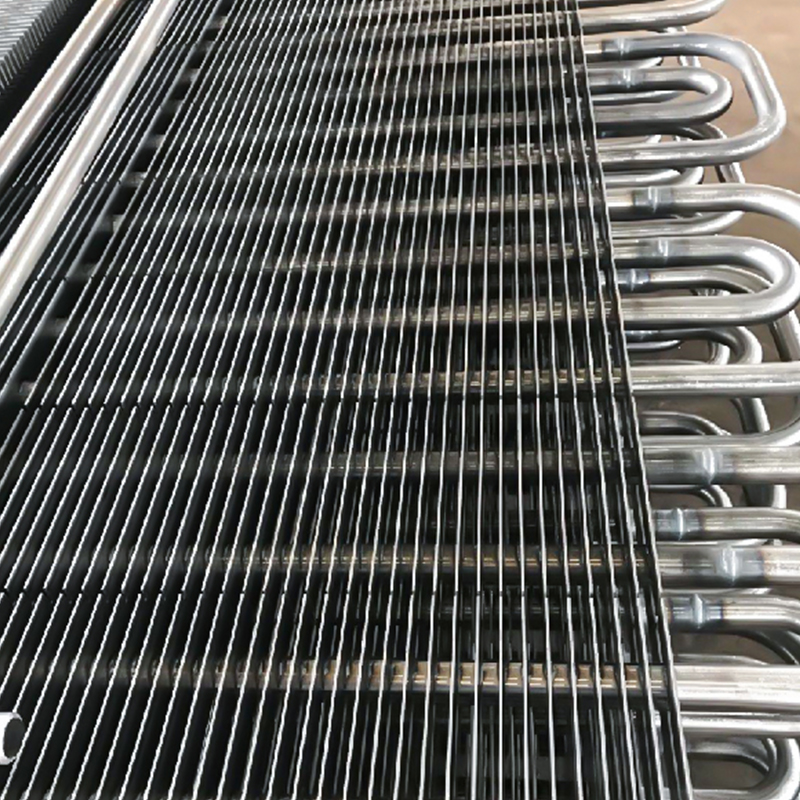 Tubo con aletas tipo H para transferencia de calor de alta eficiencia Las aletas en forma de H soldadas con alta frecuencia aumentan el área de calentamiento y resisten el polvo, lo que hace que valga la pena comprobar la eficiencia de las aletas antes de comparar las opciones de transferencia de calor. Ver producto →
Regla general: si la ceniza es pegajosa, elija la geometría de aleta con el carril de gas más ancho que pueda permitirse, luego compre el área perdida con un banco más profundo en lugar de un paso de aleta más denso.
Donde realmente se escapa el calor
La mayoría de las plantas pierden calor recuperable en tres lugares: la chimenea, las superficies calientes que nunca fueron reaisladas después de una modificación y la purga o condensado que se vierte en lugar de regresar.
vale la pena recuperar
- Gases de combustión por encima de 180 C a plena carga
- Purga continua por encima del 5 por ciento del flujo de vapor
- Condensado regresando por encima de 90 C
- Pérdidas en trampas de vapor en un cabezal que funciona 24 horas al día, 7 días a la semana
Normalmente no vale la pena
- Escape intermitente de procesos por lotes
- Gas por debajo del punto de rocío ácido sin tolerancia a la corrosión
- Pérdidas superficiales en líneas que ya están por debajo de los 50 C de temperatura superficial
- Arroyos pequeños que necesitan su propia bomba y circuito de control
Dos números deciden hasta dónde se puede elevar la temperatura del gas. El punto de rocío ácido fija el suelo: con 1 a 2 por ciento de azufre en el combustible, el vapor de agua y el SO3 comienzan a condensarse en las aletas entre 120 y 150 C. El punto de pellizco establece el límite práctico para la generación de vapor, generalmente de 8 a 15 K entre la salida del gas y la saturación del vapor.
Nota de campo: una salida de gas 12 K más baja parece una eficiencia gratuita en el papel, pero si coloca la raíz de la aleta bajo el punto de rocío durante 300 horas al año, el tubo se reemplaza mucho antes de que se acumule el ahorro de combustible.
Cuando el gas está por encima de aproximadamente 500 C, un economizador es la herramienta completamente equivocada. Esa tarea corresponde a una caldera de calor residual que genera vapor o calienta un fluido de proceso, y la decisión está determinada por el balance de vapor de la planta mucho más que por los datos del gas.
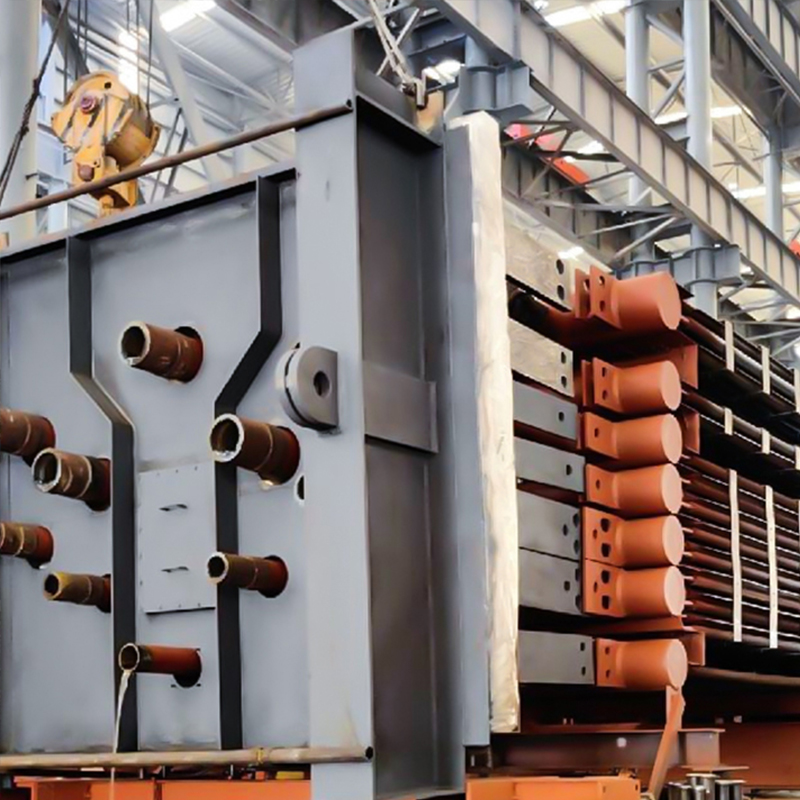 Caldera de calor residual industrial para recuperación de gases de combustión a alta temperatura Para gases de combustión por encima del rango del economizador, esta caldera recupera calor para generar vapor y se adapta al polvo, la corrosión y las fuentes fluctuantes. Ver producto →
Equipo adecuado para el deber
La selección del equipo tiene en cuenta primero la condición del gas y luego la demanda de vapor o agua, nunca al revés.
- Corrija los datos del gas: flujo, temperatura, composición, carga de polvo, punto de rocío y cómo los cuatro cambian entre verano e invierno.
- Establezca la temperatura de salida objetivo con un margen de corrosión, no en el óptimo teórico.
- Dimensione la superficie con un factor de incrustación honesto, alrededor de 0,005 a 0,01 m2K/W para gas limpio y de dos a tres veces mayor para combustión de petróleo o biomasa.
- Verifique el diseño y la conexión: espacio de los conductos, cabezal del ventilador, elevación del tambor, disposición del bypass y acceso físico para la limpieza.
En los pasos tres y cuatro es donde se pierden los presupuestos. Una unidad dimensionada para un trabajo limpio e instalada sin un soplador de hollín necesita una parada no programada dentro de dos años, y el costo de agregar uno más tarde generalmente excede la diferencia de precio entre un diseño barato y uno bueno.
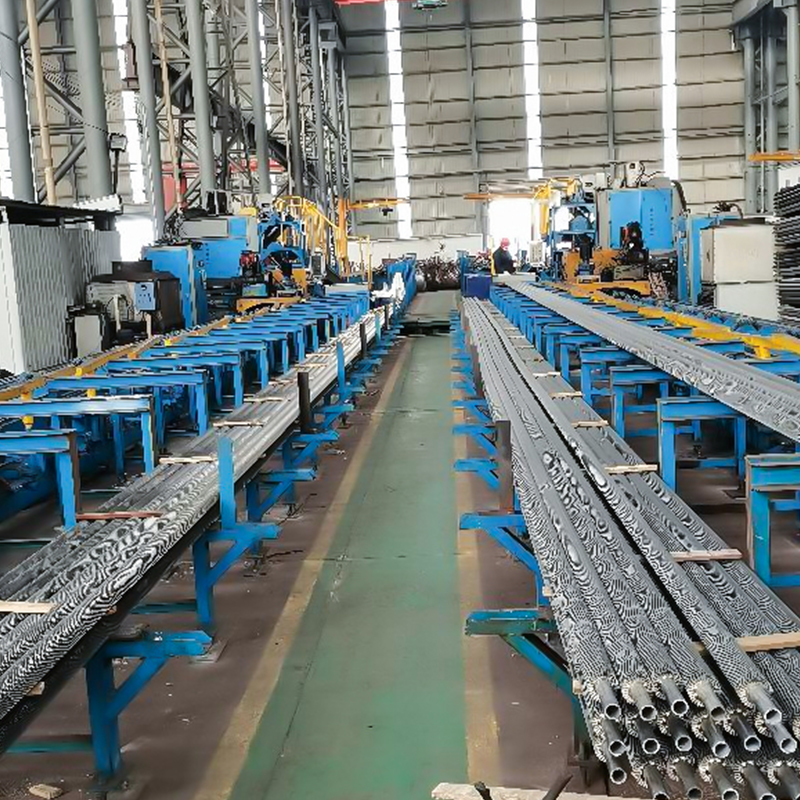
En el trabajo EPC, la interfaz importa tanto como el diseño térmico. Las transiciones de conductos, las juntas de expansión, el acero de soporte y la instrumentación deben resolverse en 3D antes de que comience la fabricación, razón por la cual un proveedor que puede convertir planos y verificar la entrada de calor internamente ahorra más tiempo a un proyecto que un proveedor que simplemente cotiza un precio más bajo por tonelada. El perfil de la empresa Establece ese alcance de ingeniería con más detalle.
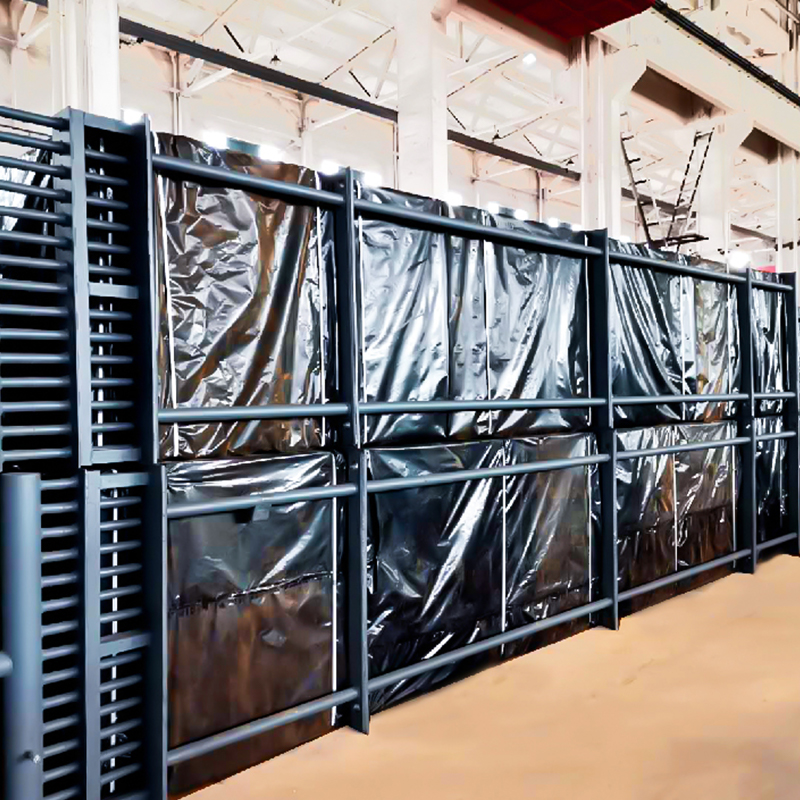 Economizador de gases de combustión de cola de caldera Recupera el calor del conducto de escape de la caldera para precalentar el agua de alimentación, reducir el uso de combustible y adaptarse a los sistemas de calderas de carbón, gas, petróleo, biomasa o calor residual. Ver producto →
Un diseño que gana un tres por ciento más de eficiencia pero obliga a una interrupción de limpieza cada trimestre no es una mejora. Es un contrato de mantenimiento con un accesorio de transferencia de calor.
Leer la economía antes de comprometerse
La rentabilidad de los equipos industriales de transferencia de calor está dominada por las horas de funcionamiento anuales y el precio del combustible, no por pequeñas diferencias en la eficiencia térmica.
8000 horas/año 14 meses
6000 horas/año 19 meses
4000 h/año 28 meses
2000 horas/año 56 meses
Recuperación simple en meses para una reducción de la temperatura de la chimenea de 20 K, gas a aproximadamente 6 USD por MMBtu, antes de los costos de mantenimiento e interrupción.
Tres entradas deciden si el caso sobrevive a una reunión de revisión:
- Horas de funcionamiento con carga realista, no horas indicadas.
- Coste de combustible a lo largo de la vida útil del equipo, con control de sensibilidad a la mitad del precio actual.
- Coste de limpieza e inspección, incluidos los días de parada que consume.
Agregue el cumplimiento temprano de la parte de presión. La documentación ASME o PED, la trazabilidad del material y la inspección de terceros rara vez cambian el diseño térmico, pero pueden retrasar el cronograma de entrega meses si se plantean después de congelar el dibujo.
La versión corta: mida el gas, respete el punto de rocío, el tamaño de las incrustaciones y verifique las horas de funcionamiento antes de comparar las cifras de eficiencia.
Preguntas frecuentes
¿Cuál es la diferencia entre un economizador y un generador de vapor con recuperación de calor?
Un economizador calienta el agua de alimentación sin cambiar su fase, normalmente utilizando gases de combustión a una temperatura de 200 a 400 C. Un generador de vapor con recuperación de calor produce vapor y generalmente contiene secciones de economizador, evaporador y sobrecalentador en una sola carcasa, recuperando los gases de escape de las turbinas de gas o de procesos de alta temperatura.
¿A qué temperatura de pila debo apuntar?
Tan bajo como lo permitan el punto de rocío ácido y el punto de pellizco. Para gas con bajo contenido de azufre, esta temperatura suele ser de 120 a 150 C; para el fueloil con alto contenido de azufre puede ser 160 C o más, a menos que se especifiquen aletas resistentes a la corrosión.
¿Cómo evito que los tubos con aletas se ensucien?
Haga coincidir el tipo de aleta con la ceniza, mantenga la velocidad del gas en el rango de 8 a 12 m/s e instale sopladores de hollín con suficientes carriles para alcanzar la pared del tubo. Las aletas tipo H con canales de gas anchos son la opción más segura por debajo de 300 C, donde las cenizas son pegajosas.
¿Se puede instalar un equipo de recuperación de calor en un conducto existente?
Sí, si el espacio del cabezal del ventilador y de los conductos lo permite. La mayoría de las modernizaciones necesitan un bypass para la reducción y la limpieza, y la pérdida de tiro adicional de 0,5 a 1,5 kPa generalmente debe pagarse con una mejora del ventilador o una chimenea más alta.
El diseño térmico es un compromiso entre área, velocidad y limpieza. Elija dos y el tercero le facturará más tarde.